
प्रस्तावना: फोर्जिंग/कास्टिंग आणि उष्णता प्रक्रियेनंतर, दर्जेदार रोल्स तयार करण्यासाठी मशीनिंग ही मुख्य प्रक्रिया आहे. ही प्रक्रिया आकारमानाची अचूकता आणि कार्यरत पृष्ठभागाची गुणवत्ता निश्चित करते, ज्याचा थेट परिणाम रोल्ड प्लेट्सच्या गुणवत्तेवर आणि रोल्सच्या सेवा आयुष्यावर होतो.
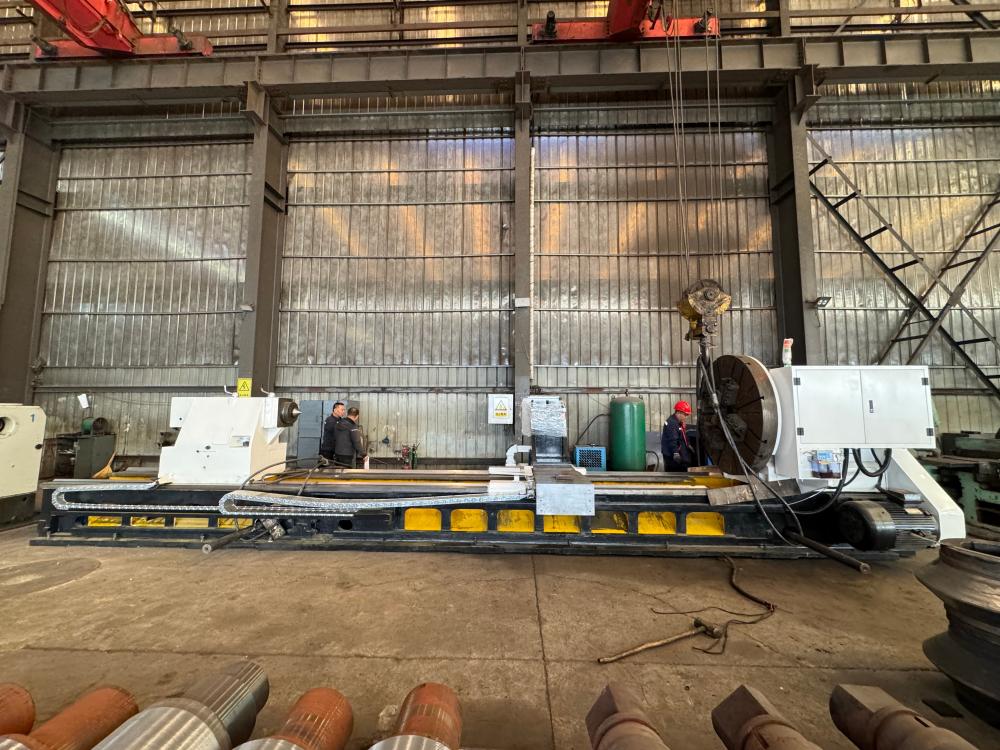
१. येणाऱ्या मालाची तपासणी: उष्णता-प्रक्रिया केलेल्या कच्च्या मालाचे आकारमान आणि पृष्ठभागाची स्थिती तपासा, मशीनिंग अलाउन्सची पुष्टी करा आणि मशीनिंग संदर्भ निश्चित करा.
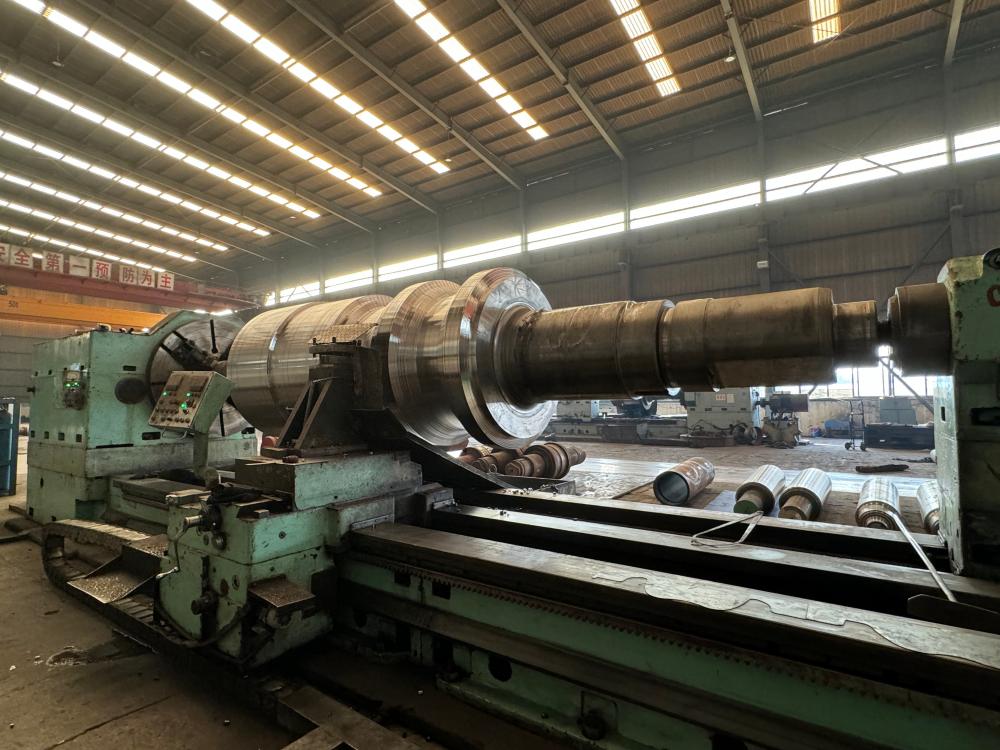
२. सीएनसी रफ टर्निंग: हेवी-ड्यूटी रोल लेथने ऑक्साईडचा थर काढा, रोल बॉडी आणि रोल नेकचे रफ-टर्निंग करा, फिनिश मशीनिंगसाठी जागा सोडा.
३. सीएनसी फिनिश टर्निंग मशीन रोल प्रोफाइल कर्व्ह, रोल नेक आणि बेअरिंग सीट्स; आयामी टॉलरन्स, सरळपणा आणि एककेंद्रता नियंत्रित करते.
४. अचूक दंडगोलाकार ग्राइंडिंग: गोलाकारपणा, दंडगोलाकारपणा आणि पृष्ठभागाची खडबडपणा सुनिश्चित करण्यासाठी रोल ग्राइंडरवर रोलच्या कार्यरत पृष्ठभागाला अंतिम स्वरूप द्या. रोल केलेल्या प्लेटच्या गुणवत्तेसाठी ही एक प्रमुख प्रक्रिया आहे.
५. अचूक मापन: रेखाचित्रातील आवश्यकतांनुसार परिमाणे, रनआउट आणि भौमितिक सहनशीलता तपासा.
६. डायनॅमिक बॅलन्सिंग (उच्च-गती रोलसाठी ऐच्छिक) मिलच्या कार्यादरम्यान कंपन कमी करण्यासाठी फिरण्यातील असंतुलन दूर करते.
७. अंतिम तपासणी आणि गंजरोधक उपचार: संपूर्ण पुनर्तपासणी, वर्कपीसची स्वच्छता आणि गंजरोधक कोटिंगचा वापर.
निष्कर्ष: मशीनिंगद्वारे उष्णता-प्रक्रिया केलेल्या कच्च्या मालाला अंतिम आकार दिला जातो. पोलाद कारखान्यांमधील रोल्सची स्थिर रोलिंग कार्यक्षमता सुनिश्चित करण्यासाठी ही अंतिम आकार देणारी प्रक्रिया आहे.
पोस्ट करण्याची वेळ: १९ ऑक्टोबर २०२६


